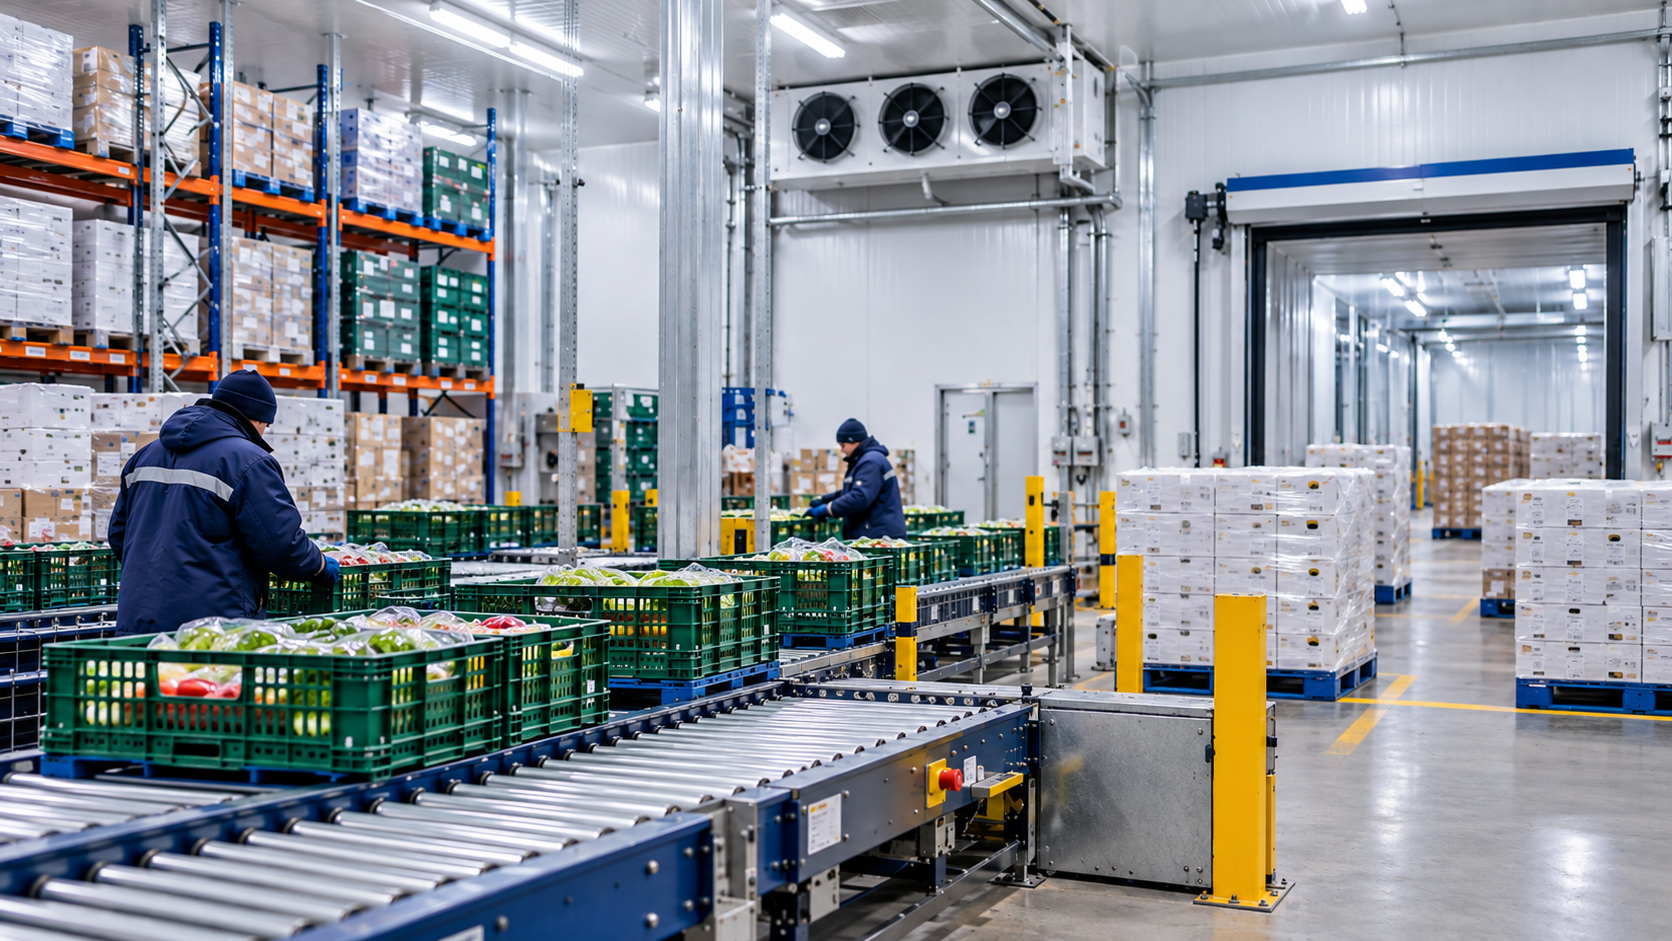
Un centro de distribución puede cumplir su programación y, aun así, mantener productos refrigerados esperando innecesariamente entre la preparación y la carga. El indicador de cumplimiento responde si una unidad logística terminó dentro del plazo previsto; no explica cuánto tiempo permaneció en cada etapa ni bajo qué condiciones ambientales.
Para estudiar esa diferencia, QualiFood construyó un caso completamente simulado de 96 pallets de alimento refrigerado envasado. En el escenario base, 92 pallets finalizaron su secuencia a la hora objetivo o antes, mientras que la espera acumulada en andén alcanzó 3.664 minutos-pallet. Una programación alternativa, con esperas más cortas, conservó esos mismos 92 pallets dentro del objetivo y redujo la ocupación acumulada a 846 minutos-pallet.
La diferencia —2.818 minutos-pallet— no demuestra un resultado obtenido en planta. Sí plantea una cuestión operacional: cuando la medición termina en el cumplimiento del horario, una parte importante del flujo puede quedar fuera del análisis.
Cómo se construyó la comparación
La matriz representa cuatro jornadas ficticias, con 24 pallets por jornada. Cada pallet recorre cuatro etapas: picking, consolidación, espera en andén y carga. Existen dos escenarios pareados para los mismos 96 identificadores, lo que genera 768 registros de etapas (96 pallets × 4 etapas × 2 escenarios). Se definieron 24 ventanas horarias, cada una asociada a cuatro pallets, sin identificar camiones ni viajes reales.
El criterio de puntualidad es por pallet: se cuenta como «dentro del horario» cuando el término modelado de su secuencia no supera la hora objetivo registrada. Por tanto, 92/96 no significa 92 camiones puntuales ni 92 despachos completos.
En el escenario base, la espera en andén se sitúa entre 16 y 58 minutos por pallet. En el alternativo, entre 4 y 13 minutos. Los tiempos propios de picking, consolidación y carga se mantienen; para conservar los objetivos horarios, la preparación comienza más tarde. Se supone que, hasta ese nuevo inicio, el producto permanece en almacenamiento refrigerado adecuado. Esa permanencia previa no fue modelada térmicamente.
| Indicador | Escenario base | Escenario sincronizado |
|---|---|---|
| Pallets modelados | 96 | 96 |
| Pallets dentro del horario objetivo | 92 | 92 |
| Espera acumulada en andén | 3.664 min-pallet | 846 min-pallet |
| Espera media por pallet | 38,17 min | 8,81 min |
| Ocupación acumulada | 61,07 h-pallet | 14,10 h-pallet |
La espera acumulada cae 76,9 % en el escenario alternativo. La unidad minuto-pallet suma los minutos individuales de ocupación: si tres pallets esperan veinte minutos cada uno, representan sesenta minutos-pallet, aunque hayan transcurrido solo veinte minutos de reloj. No debe confundirse con horas de trabajo ni con capacidad efectiva de un muelle.

Cuando cambia la espera, también cambia la temperatura calculada
La matriz supone temperaturas iniciales del producto de 3,00 a 3,97 °C y constantes de respuesta térmica τ de 147 a 328 minutos. Para estimar la temperatura final de cada etapa utiliza un modelo exponencial de primer orden:
T final = T ambiente + (T inicial − T ambiente) × exp(−tiempo / τ)
Los parámetros no proceden de ensayos de producto ni de registros de sensores. La temperatura ambiental se considera constante dentro de cada etapa y, para cada combinación de pallet y etapa, se utiliza exactamente el mismo valor ambiental en ambos escenarios, aunque cambie la hora en que ocurre la actividad. Esta decisión aísla matemáticamente el efecto de la espera, pero omite variaciones reales asociadas a la hora, al movimiento de puertas, a la estiba y a la circulación del aire.
Las temperaturas ambientales supuestas varían por etapa y registro: picking 8,1–12,0 °C, consolidación 7,5–10,4 °C, espera en andén 13,1–17,9 °C y carga 11,1–14,8 °C. No representan mediciones de una instalación.
Para explorar la duración de una exposición se eligió un umbral analítico hipotético de 6 °C. Es una referencia de cálculo, no un límite sanitario universal ni una especificación de conservación definida para el producto genérico del ejercicio.
| Indicador térmico calculado | Base | Sincronizado |
|---|---|---|
| Temperatura media al finalizar la secuencia | 6,19 °C | 4,94 °C |
| Pallets cuya curva supera 6 °C | 51 | 4 |
| Tiempo acumulado calculado sobre 6 °C | 947,09 min-pallet | 3,64 min-pallet |
La duración sobre el umbral se obtiene a partir del punto de cruce de la curva calculada, no de mediciones reales. Los resultados muestran el comportamiento del modelo bajo sus parámetros; no prueban deterioro, incumplimiento sanitario ni reducción microbiológica.

Qué tan sensible es la conclusión a los supuestos
Para comprobar cuánto dependen los recuentos del modelo, se repitió el cálculo reduciendo y aumentando τ un 25 %, y cambiando el umbral analítico de 6 °C a 5 °C y 7 °C. Los demás elementos se conservaron.
| Hipótesis | Pallets sobre umbral: base | Pallets sobre umbral: sincronizado |
|---|---|---|
| τ reducido 25 %; umbral de 6 °C | 78 | 17 |
| τ original; umbral de 6 °C | 51 | 4 |
| τ aumentado 25 %; umbral de 6 °C | 30 | 0 |
| τ original; umbral de 5 °C | 92 | 44 |
| τ original; umbral de 7 °C | 17 | 0 |
La alternativa sincronizada produce un recuento menor en las cinco hipótesis, pero la magnitud cambia considerablemente. Este es un análisis de sensibilidad interno, no una validación experimental: confirma cómo responde la fórmula al modificar sus parámetros, no cómo se comportaría necesariamente una carga real.
Para extrapolarlo habría que caracterizar el producto y su envase, registrar temperaturas del ambiente y del propio alimento, y contrastar la curva estimada con mediciones independientes.

Una secuencia más corta no garantiza capacidad para ejecutarla
El escenario sincronizado no elimina tareas de picking o carga: las desplaza para acercarlas al objetivo horario. La consecuencia posible es una mayor coincidencia de actividades. En la primera jornada ficticia, el máximo de tareas simultáneas de picking pasa de tres a cuatro.
Ese dato no prueba congestión; tampoco permite afirmar que habrá personal o equipos suficientes. La matriz no dispone de dotación, productividad real, cantidad de grúas, posiciones de consolidación, disponibilidad de muelles ni restricciones de circulación. La viabilidad del programa sincronizado no está verificada.
Por eso, la propuesta aplicable no consiste simplemente en comenzar más tarde. Requiere comprobar si las tareas pueden desplazarse sin crear cuellos de botella, sin adelantar indebidamente la salida del producto desde cámara y sin afectar el cumplimiento horario.
Capacidad liberada no equivale a ahorro realizado
La matriz valora ilustrativamente la ocupación del andén mediante un precio sombra supuesto de $600 por hora-pallet. Es una tarifa creada para comparar los escenarios; no es un costo contable medido ni un precio de mercado confirmado.
| Ocupación modelada | Valorización hipotética |
|---|---|
| Base: 61,07 h-pallet | $36.640 |
| Sincronizado: 14,10 h-pallet | $8.460 |
| Diferencia valorizada | $28.180 |
Los $28.180 no representan un ahorro obtenido. La liberación de espacio-tiempo podría adquirir valor si permite atender mayor volumen, reducir congestión o evitar recursos adicionales, pero esa consecuencia tendría que demostrarse con costos y capacidades reales.
Qué exige el control sanitario en una operación real
En Chile, el artículo 67 del DS N.º 977 exige mantener los alimentos terminados almacenados y transportados bajo condiciones adecuadas de temperatura y humedad. El artículo 68 establece condiciones específicas para el transporte de alimentos perecibles que requieren frío, considerando la temperatura exigida según el tipo de producto. Ninguna de esas disposiciones convierte los 6 °C de este ejercicio en un límite aplicable a todos los refrigerados.
Una evaluación real debe partir del alimento identificado, su especificación de conservación, las exigencias reglamentarias particulares y un método de medición adecuado. La temperatura del aire en un andén y la temperatura representativa del producto son variables distintas. Los Principios generales de higiene de los alimentos del Codex CXC 1-1969 ofrecen el marco de buenas prácticas y del análisis de peligros y puntos críticos de control (HACCP), pero esta simulación no constituye por sí misma un análisis HACCP ni una prueba de conformidad.
Del modelo al diagnóstico en terreno
Un diagnóstico operacional debe registrar, para cada pallet, cuándo sale de la cámara, cuándo comienza y termina el picking, cuánto dura la consolidación, cuándo ingresa al andén y cuándo termina su carga. Esos datos deben vincularse con el producto, pedido, ventana objetivo y recursos utilizados.
En paralelo, corresponde medir las condiciones ambientales y del producto con instrumentos y procedimientos apropiados, levantar las capacidades reales y localizar restricciones. Solo entonces puede ensayarse una programación distinta y compararse su desempeño en jornadas equivalentes, observando cumplimiento horario, esperas, temperatura y utilización de recursos de manera simultánea.
Lo que revela el caso
En los dos escenarios, 92 de los 96 pallets cumplen su hora objetivo. Sin embargo, la espera acumulada difiere en 2.818 minutos-pallet. Ese contraste muestra por qué un indicador de cumplimiento, por sí solo, no describe lo que ocurre durante el recorrido de una unidad logística.
La oportunidad para la mejora operacional está en medir y coordinar el flujo completo, no únicamente su punto de término. Los resultados térmicos y económicos de M04 permanecen circunscritos a sus hipótesis; la decisión de modificar una operación real exige validar producto, capacidad y condiciones de conservación.
Sobre el caso: ejercicio técnico ilustrativo de QualiFood. Los 96 pallets, cuatro jornadas, tiempos, temperaturas, capacidades implícitas y valorizaciones son sintéticos. No representan una empresa, instalación, cliente ni intervención ejecutada. Los registros modelados no sustituyen mediciones de temperatura o verificaciones regulatorias.
QualiFood desarrolla diagnósticos de flujos logísticos, tiempos operacionales y condiciones de conservación, integrando mejora de procesos, calidad e inocuidad alimentaria.
Referencias técnicas y normativas
- Chile, DS N.º 977, Reglamento Sanitario de los Alimentos, artículos 67 y 68. Biblioteca del Congreso Nacional: Biblioteca del Congreso Nacional
- FAO/OMS, General Principles of Food Hygiene, Codex CXC 1-1969, revisión de 2022, edición 2023. Documento oficial: Documento oficial FAO/OMS